Notícias

Guia de identificação de defeitos na superfície de bobinas laminadas a frio: da classificação do defeito ao julgamento de aceitação

Bobinas laminadas a frio NatureSteelsão amplamente utilizados nas indústrias de eletrodomésticos, automotiva e de estampagem de hardware. A principal diferença em relação às bobinas laminadas a quente está na superfície da folha: as tiras laminadas a quente têm escamas, superfícies rugosas e grandes tolerâncias dimensionais; as tiras laminadas a frio passam por laminação em múltiplas passagens em temperatura ambiente, proporcionando superfícies limpas e lisas e dimensões precisas.


Defeitos superficiais constituem riscos críticos para bobinas laminadas a frio. Marcas de rolo, arranhões, manchas amareladas, bloqueio de bobina e outros defeitos podem resultar na rejeição de peças estampadas e crateras de tinta em casos leves, ou rejeição de lote completo em casos graves. Alguns defeitos permanecem latentes na entrega e surgem apenas durante a estampagem, desencadeando facilmente disputas de responsabilidade.


Este documento ajuda os usuários a identificar defeitos, rastrear processos de produção correspondentes, avaliar a qualidade em relação aos padrões e implementar controles preventivos desde as linhas de produção até as embalagens de frete marítimo. Serve como referência para o pessoal de compras, inspetores de qualidade e engenheiros relevantes.


I. Por que a qualidade da superfície determina diretamente o rendimento da estampagem


A qualidade da superfície não é apenas uma preocupação estética; seus impactos se propagam por toda a cadeia produtiva.


Primeira etapa: Estampagem. Lascas (inclusões internas expostas na superfície) atuam como pontos de iniciação para estampagem de fissuras. Microfissuras nas bordas se propagam em fraturas durante a estampagem profunda. Chapas onduladas com baixa planicidade causam posicionamento instável dentro das matrizes e levam a dimensões das peças fora da tolerância.


Segunda etapa: Revestimento e galvanoplastia. O óleo residual causa crateras na pintura e furos de eletroforese. Marcas de rolo e arranhões são ampliados em manchas visíveis após a galvanoplastia. A tonalidade oxidada (manchas amareladas) prejudica diretamente a aderência da esmaltação e do revestimento colorido.


Terceira etapa: Pós-venda. Para componentes críticos em termos de aparência, como painéis de eletrodomésticos e painéis internos de automóveis, os defeitos superficiais resultam diretamente em reclamações sobre a aparência do produto acabado. Nesta fase, as perdas vão além de um único lote de folhas, abrangendo os custos do produto acabado e os prazos de entrega.


Portanto, prevalece um consenso na indústria: o tipo e a espessura do aço estabelecem o limite inferior de desempenho para bobinas laminadas a frio, enquanto a qualidade da superfície estabelece o limite superior para produtos acabados. Especificar claramente os graus de superfície no momento da colocação do pedido é muito mais rentável do que disputas post-facto.

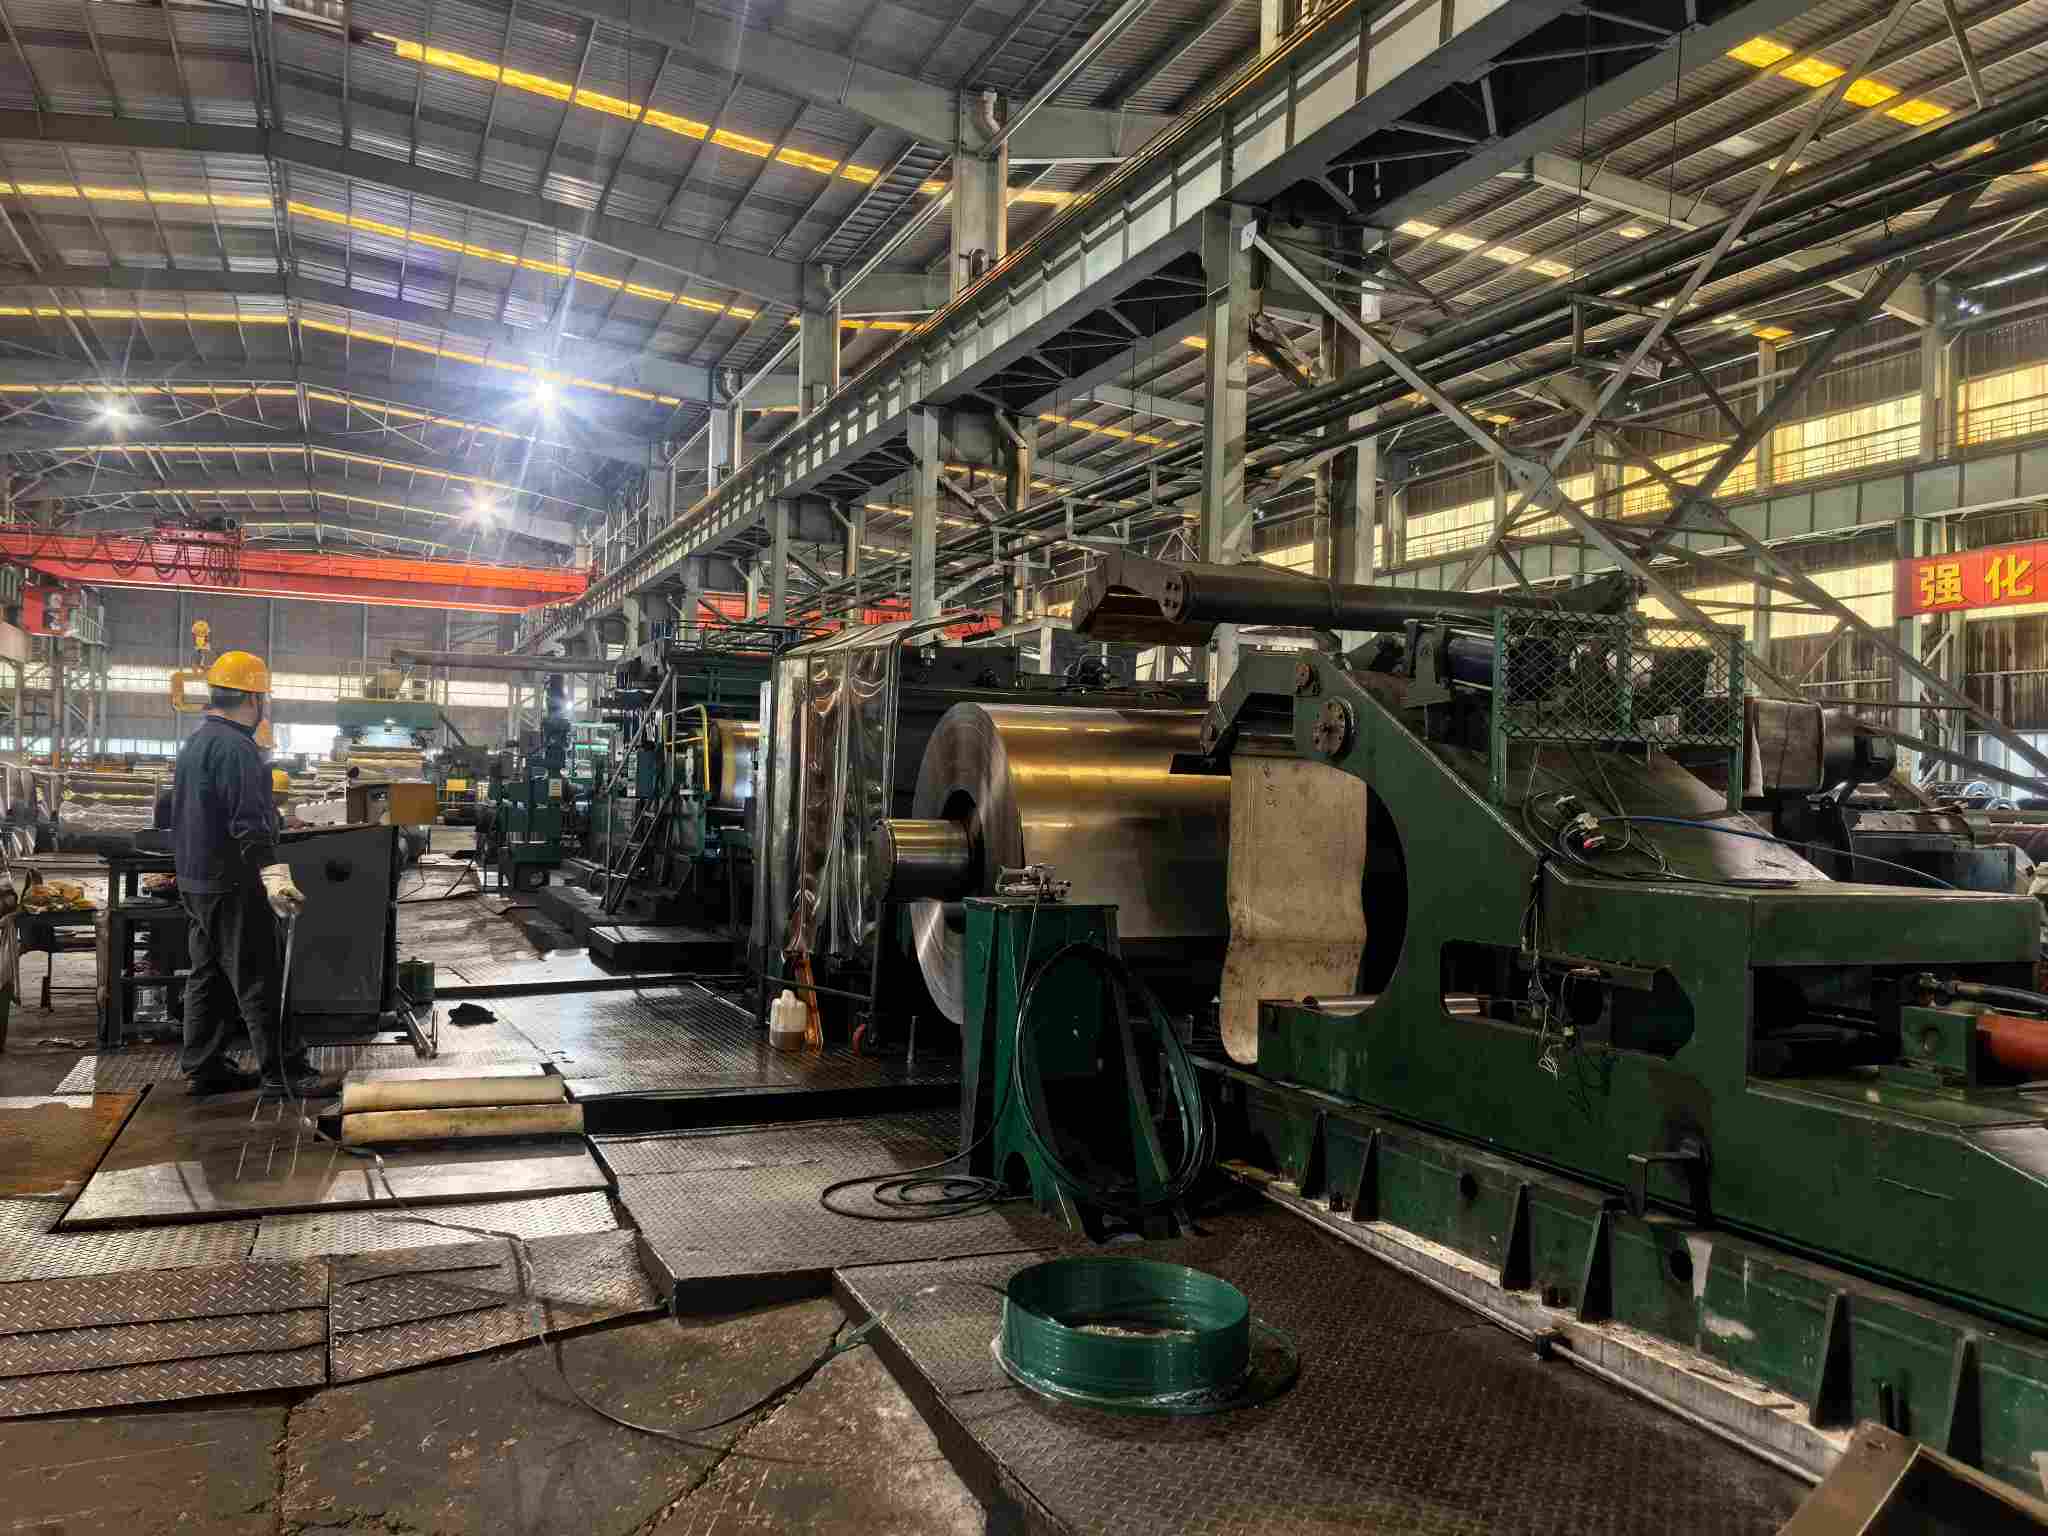
Cold rolling mill workshop

II. Classificação comum de defeitos superficiais para bobinas laminadas a frio


Os defeitos são agrupados pela fase de produção em que se originam: defeitos introduzidos no processo de laminação, defeitos introduzidos nos processos de recozimento e decapagem e defeitos introduzidos durante o armazenamento e transporte. Essa classificação permite rastrear diretamente os processos responsáveis ​​após a observação de defeitos.


Cada defeito é descrito em um formato unificado: Características de Aparência → Causas → Impactos a jusante → Critérios de aceitação de referência.


2.1 Defeitos introduzidos no processo de laminação


Quebra de borda


  •  Aparência: Fissuras contínuas ou intermitentes nas bordas de chapas ou tiras de aço, variando desde pequenas rebarbas até fraturas irregulares e abertas em casos graves.
  •  Causas: O metal da borda sofre tensão triaxial durante a laminação e excede os limites de ductilidade do material. Fatores contribuintes comuns incluem defeitos de borda de entrada, escala de borda pressionada, distribuição inadequada de redução de passe e tensão de laminação excessiva.
  •  Impactos: Fissuras se propagam durante o corte; as fraturas iniciam nas bordas durante a estampagem, tornando as peças repuxadas diretamente impróprias para uso.
  •  Julgamento: As rachaduras são definidas como defeitos prejudiciais ao serviço de acordo com as normas e não devem ser permitidas. Pequenas rebarbas nas bordas podem ser aceitas condicionalmente se forem totalmente removidas após o corte.


Ondulação / Fivela


  •  Aparência: Superfícies de chapa irregulares exibindo perfis ondulados ou deformação nas bordas/regiões intermediárias sob condições de estado livre.
  •  Causas: Configuração inadequada da coroa do rolo, temperatura irregular do rolo induzindo "coroa térmica", grande desvio de espessura transversal de entrada e tensão de rolamento flutuante.
  •  Impactos: Desvio de alimentação em linhas de estampagem automatizadas. Se a ondulação se originar de falhas no sistema em forma de placa, a tensão residual causará retorno elástico mesmo após o nivelamento.
  •  Julgamento: As tolerâncias de planicidade são explicitamente especificadas nas normas. Pequenas ondulações podem ser corrigidas por nivelamento; as peças não conformes cuja ondulação permanecer fora da tolerância após o nivelamento serão consideradas não conformes.


Marcas de rolo


  •  Aparência: Recortes periódicos nas superfícies das chapas, com espaçamento correspondente à circunferência do rolo. Este recurso distingue marcas de rolo de arranhões.
  •  Causas: Amassados ​​nas superfícies dos rolos ou substâncias estranhas aderidas (resíduos de incrustações, borra de óleo), que transferem impressões de pressão para as superfícies das chapas.
  •  Impactos: Falhas diretas na aparência de peças de nível cosmético; concentração de tensão nas reentrâncias durante a estampagem.
  •  Julgamento: Sujeito a graus de superfície especificados. Marcas menores de rolo são permitidas para Grau FB de acordo com os padrões nacionais. Para o Grau FC, o lado de melhor qualidade deverá estar livre de defeitos visualmente óbvios. Marcas de rolagem periódicas distintas com profundidade perceptível são consideradas não conformes para Grau FC/FD.


Arranhões


  •  Aparência: Cicatrizes lineares direcionais, não periódicas, com arrasto perceptível quando tocadas com a mão.
  •  Causas: Substâncias estranhas duras aderidas às mesas de roletes, placas-guia ou rolos-guia; deslizamento entre camadas induzido por tensão de enrolamento instável.
  •  Impactos: Arranhões que excedem uma certa profundidade tornam-se locais de início de fissuras por estampagem e causam rejeição de peças orientadas para a aparência.
  •  Julgamento: Os critérios estão alinhados com os das marcas de rolo, implementados de acordo com as cláusulas de classificação da superfície. Prática comum da indústria: pequenos riscos com profundidade não superior a metade da tolerância de espessura podem ser negociados, mediante acordos contratuais.


#### Desvio de espessura ao longo da faixa


  •  Aparência: Pouco visível a olho nu, manifestando-se como espessura inconsistente em diferentes posições de uma única folha.
  •  Causas: Resposta atrasada dos sistemas de Controle Automático de Medição (AGC), flutuações de espessura de entrada e desvios nas configurações da força de rolamento.
  •  Impactos: Espessura irregular das paredes das peças estampadas; flutuações de espessura prejudicam a alimentação e a estabilidade da conformação em linhas de produção automatizadas.
  •  Julgamento: Medido através de medidores de espessura em comparação com tabelas de tolerância de espessura padrão. Nota: as tabelas de tolerância são segmentadas por espessura e largura nominais em vez de adotar um valor único universal.


Lascas


  •  Aparência: Listras alongadas, prateadas, brilhantes ou escuras, de comprimentos variados, ocorrendo principalmente nas cabeças e caudas dos espirais ou em zonas locais.
  •  Causas: Inclusões não metálicas no aço (por exemplo, alumina) são alongadas durante a laminação e eventualmente expostas nas superfícies.
  •  Impactos: Principal fonte de iniciação de fissuras durante estampagem profunda. Muito mais perigosos do que arranhões comuns, as lascas representam manifestações superficiais de falhas internas do material.
  •  Julgamento: As inclusões são classificadas como defeitos prejudiciais segundo as normas e não devem ser permitidas. Lascas locais geralmente indicam problemas metalúrgicos e de lingotamento contínuo e normalmente são consideradas não conformes.


 2.2 Defeitos introduzidos nos processos de recozimento e decapagem


#### Coloração Amarelada / Tonalidade Óxida


  •  Aparência: Descoloração local marrom-amarelada nas superfícies das folhas; diferença de cor total da bobina em casos graves.
  •  Causas: Carbonização do óleo residual pós-recozimento; controle inadequado do ponto de orvalho das atmosferas protetoras dos fornos (misturas de hidrogênio/nitrogênio-hidrogênio), levando à oxidação moderada.
  •  Impactos: Grave comprometimento da adesão para esmaltação, revestimento colorido e pintura; a diferença de cor desqualifica diretamente as peças com qualidade de aparência.
  •  Julgamento: Uma tonalidade menor de óxido é permitida para o Grau FB. O grau FC/FD impõe requisitos de diferença de cor e adesão; ocorrência resulta em não conformidade. Fornos de recozimento brilhante operados adequadamente com proteção contra hidrogênio não devem produzir manchas amareladas proeminentes.


Bloqueio de bobina


  •  Aparência: Adesão local entre camadas evitando o desenrolamento; marcas rasgadas ou pegajosas permanecem nas superfícies das folhas onde as camadas aderidas são separadas.
  •  Causas: Temperatura de recozimento excessiva, alta tensão de enrolamento, pressão concentrada localizada devido ao mau formato da placa; superfícies extremamente lisas agravam ainda mais a aderência.
  •  Impactos: Grandes áreas de superfície contínuas tornam-se defeituosas nas zonas de adesão e ruptura.
  •  Julgamento: O dano por ruptura de adesão constitui um defeito proeminente não conforme. Este problema clássico do processo de recozimento é normalmente atribuído a configurações inadequadas dos parâmetros de recozimento.


Poços de decapagem


  •  Aparência: Superfícies de folha opacas cobertas com recortes finos e densos e exibindo sensação tátil áspera.
  •  Causas: Temperatura excessivamente alta do banho ácido, concentração inadequada de ácido ou tempo de imersão prolongado nas seções de decapagem, resultando em corrosão excessiva do substrato de ferro.
  •  Impactos: Exceder a rugosidade superficial degrada a adesão do revestimento; redução da espessura do material em casos graves.
  •  Julgamento: Pits menores podem ser permitidos para classes de superfície mais baixas sem prejuízo de conformação. Pits são proibidos para Grau FC/FD.


Linhas Lüders / Tensão de Maca


  •  Aparência: Marcas de deslizamento onduladas em forma de faixa emergindo nas superfícies dos componentes estampados.
  •  Nota: Esta é uma propriedade material e não um defeito. Aços com baixo teor de carbono, como DC01 e SPCC, apresentam um patamar de escoamento, e a deformação irregular durante a estampagem gera linhas Lüders. As siderúrgicas eliminam os platôs de rendimento por meio da laminação skin-pass com pequena redução.
  •  Ponto-chave: a eficácia do skin-pass diminui com o tempo de armazenamento. O envelhecimento natural reintroduz patamares de rendimento. As normas especificam períodos de garantia: a EN 10130 garante a ausência de linhas de Lüders no prazo de seis meses após a passagem cutânea para DC05; DC06/DC07 possuem garantias ilimitadas. A GB/T 5213 diferencia os períodos por classe de superfície: aproximadamente três meses para superfícies de alta qualidade (FC/FD) e aproximadamente seis meses para classes gerais (consulte as normas e contratos originais para valores exatos).
  •  Julgamento: As linhas Lüders resultantes de armazenamento excessivo geralmente não são classificadas como defeitos de qualidade. Os compradores deverão especificar os períodos de armazenamento e as práticas de inventário "primeiro a entrar, primeiro a sair" no momento da colocação do pedido.


Resíduos de óleo


  •  Aparência: Filmes de óleo irregulares nas superfícies das chapas, apresentando-se como estrias ou pontos de acúmulo de óleo.
  •  Causas: Desempenho insuficiente das seções de desengorduramento eletrolítico ou aplicação descontrolada de óleo após laminação skin-pass.
  •  Impactos: Pintar crateras e furos de eletroforese; películas de óleo excessivas comprometem o desempenho da soldagem.
  •  Julgamento: As normas normalmente especificam produtos contendo óleo com películas de óleo removíveis por meio de limpeza alcalina. A não conformidade aplica-se quando o óleo residual irregular causa falhas no processo posterior.


2.3 Defeitos introduzidos durante armazenamento e transporte (zona de disputa de alta responsabilidade)


Ferrugem de manchas de água


  •  Aparência: Manchas de ferrugem amarelo-claras a marrom-escuras que se iniciam principalmente nas superfícies ou bordas das folhas; frequentemente observado para carga marítima.
  •  Causas: Umidade condensada proveniente da transpiração do recipiente devido a diferenças de temperatura e umidade, névoa de sal marinho; bobinas nuas sem embalagem à prova de ferrugem ou embalagens danificadas.
  •  Impactos: Bolhas de tinta em zonas enferrujadas; downgrade total da bobina em casos graves.
  •  Julgamento: Um dos defeitos mais propensos a disputas. A responsabilidade é determinada por três fatores: ① Cor da ferrugem: a ferrugem recente aparece em amarelo brilhante/vermelho alaranjado; a ferrugem envelhecida fica marrom escura ou até preta. ② Integridade da embalagem: condições de papel antiferrugem, filmes plásticos e protetores de borda. ③ Cronograma: comparação entre datas de produção/aplicação de óleo e datas de chegada em relação aos períodos de validade antiferrugem padrão (os padrões nacionais especificam validade de seis meses sem ferrugem a partir da fabricação para bobinas entregues com óleo em condições normais de armazenamento e transporte). Se a corrosão ocorrer com a embalagem intacta dentro da validade antiferrugem, a responsabilidade será dos fornecedores. Embalagens danificadas ou armazenamento vencido atribuem responsabilidade aos compradores.


Lidando com amassados


  •  Aparência: Reentrâncias locais ou contusões por impacto, concentradas principalmente nos envoltórios externos da bobina e nos pontos de contato da talha.
  •  Causas: Içamento inadequado, compressão de empilhamento e fixação inadequada durante o transporte.
  •  Julgamento: Amassados ​​locais na embalagem externa podem ser aceitos condicionalmente após a remoção das embalagens afetadas sem prejuízo funcional. Amassados ​​generalizados tornam as bobinas não conformes.


Bobina Telescópica / Solta


  •  Aparência: Extremidades da bobina desalinhadas formando um perfil telescópico escalonado; tiras de amarração soltas.
  •  Causas: Desalinhamento durante o enrolamento, tensão inadequada e relaxamento da cinta durante o transporte.
  •  Impactos: Arranhões da chapa e desvio de alimentação durante o desenrolamento; riscos de segurança do armazém.
  •  Julgamento: Terminais desalinhados além dos limites de tolerância constituem não conformidade. As cintas soltas deverão ser retensionadas nos armazéns.


2.4 Tabela de defeitos de referência rápida


Defeito Processo Responsável Causas Típicas Permitido para grau FB Permitido para grau FC/FD
Quebra de borda Material rolante/recebido Estresse excessivo nas bordas Não permitido Não permitido
Ondulação Rolando Coroa/tensão do rolo inadequada Não permitido se estiver fora da tolerância Não permitido se estiver fora da tolerância
Marcas de rolo Rolando Danos na superfície do rolo/matérias estranhas Menor permitido Não permitido
Arranhões Rolamento / corte Matérias estranhas nos caminhos dos rolos Menor permitido Não permitido
Desvio de Espessura ao Longo da Faixa Rolando Desvio de controle AGC Não permitido se estiver fora da tolerância Não permitido se estiver fora da tolerância
Lascas Siderurgia/lingotamento contínuo Inclusões Não permitido Não permitido
Coloração Amarelada Recozimento Óleo residual/atmosfera pobre Menor permitido Não permitido
Bloqueio de bobina Recozimento Temperatura/tensão inadequada Não permitido Não permitido
Poços de decapagem Decapagem Decapagem fora de controle Menor permitido Não permitido
Linhas de Lüders Propriedade material Platô de rendimento/envelhecimento Não é um defeito, sujeito a restrições de período de armazenamento Não é um defeito, com períodos de armazenamento permitidos mais curtos
Resíduos de óleo Desengordurante / skin-pass Desengorduramento inadequado Não permitido Não permitido
Ferrugem de manchas de água Armazenamento e transporte Umidade/embalagem danificada Não permitido (exceções para validade expirada do antiferrugem)

Não permitido


III. Inspeção no local: métodos de teste práticos e lista de verificação de aceitação de 10 minutos


3.1 Quatro técnicas de inspeção no local


Inspeção visual das luzes laterais. A técnica de verificação de superfície mais crítica. Desenrole as folhas metro a metro sob luz lateral de baixo ângulo dentro de 45 graus. Ondulações, marcas de rolo e arranhões fracos tornam-se proeminentes sob a luz lateral, enquanto muitos defeitos permanecem invisíveis sob iluminação frontal direta — um ponto cego comum para recepções. Dê prioridade à zona de borda de 50 milímetros, onde ocorrem frequentemente rachaduras e rebarbas nas bordas.


Avaliação tátil. Deslize as unhas pelas texturas da superfície: marcas de rolo produzem arrasto periódico; arranhões produzem arrasto contínuo. As lascas apresentam características táteis próximas aos arranhões comuns; a identificação requer a combinação da localização (principalmente nas cabeças/caudas das bobinas) e subsequente desempenho de estampagem.


Medição de instrumentos. Use medidores de espessura portáteis para obter amostras de espessura na cabeça da bobina, no meio da bobina e na cauda da bobina para verificações de variação de espessura. Use réguas e calibradores de folga para medição de empenamento. Quando disponível, meça os valores de rugosidade Ra através de testadores de rugosidade (a rugosidade constitui um indicador central para classes de superfície, com procedimentos de teste especificados em normas). Os pontos de amostragem do medidor de espessura devem cobrir toda a largura da faixa e não apenas a zona central.


Inspeção de embalagens e marcas. Primeiro, verifique a integridade da embalagem antiferrugem e a legibilidade das marcas de envio ao abrir o contêiner (número da bobina, tipo de aço, dimensões, tipo de superfície, peso, data de produção). Suspeite de defeitos superficiais induzidos pelo transporte quanto a quaisquer danos na embalagem.


3.2 Lista de verificação de aceitação de 10 minutos para as partes receptoras


1. Inspecione a embalagem: verifique a integridade do papel/filme antiferrugem, protetores de borda, tiras de encadernação e revestimento de aço; procure vestígios de exposição à água.

2. Verifique as marcações: confirme que o número da bobina, o tipo de aço, as dimensões, o tipo de superfície e a data de produção correspondem aos pedidos de compra e aos Certificados de Teste de Moinho (MTC).

3. Inspeção de luz lateral de cobertura total: Examine as superfícies das chapas metro a metro sob luz lateral de 45 graus, concentrando-se nas zonas de borda de 50 mm.

4. Amostragem tátil aleatória: arraste as unhas por três locais aleatórios para diferenciar marcas de rolo, arranhões e lascas.

5. Verificação pontual da espessura: Faça medições na cabeça da bobina, no meio da bobina e na cauda da bobina e registre a variação de espessura ao longo do comprimento da tira.

6. Medição de empenamento: Meça o empenamento em estado livre em um segmento de folha de um metro.

7. Documentação e amostragem: Fotografe áreas defeituosas com referências de escala e retenha segmentos de amostras defeituosas de 300 milímetros como prova de avaliação de responsabilidade.

8. Referência cruzada de notas: Compare as observações com as cláusulas de notas de superfície no Capítulo IV e tire conclusões: Aceitação/Aceitação Condicional/Rejeição.


4. Medidas de controle de origem da NatureSteel contra defeitos de superfície


As seções anteriores abordam a identificação de defeitos para tratamento pós-ocorrência. Este capítulo descreve os controles preventivos de fábrica. Os defeitos superficiais são essencialmente problemas enraizados no processo. A identificação de defeitos cabe aos usuários a jusante, enquanto a prevenção de defeitos pertence às linhas de produção.


Seção de Decapagem: Decapagem em cinco estágios mais desengorduramento eletrolítico. A remoção completa da incrustação é um pré-requisito para superfícies laminadas a frio limpas. A decapagem excessiva gera caroços; folhas pouco decapadas com escala prensada. O desengorduramento eletrolítico atenua os riscos de óleo residual diretamente ligados a manchas amareladas e crateras de tinta.


Seção de Laminação: Laminador reversível de seis alturas com sistemas de controle digital. O controle do formato da placa em circuito fechado e a alocação precisa da redução de passagem formam controles centrais para ondulação, rachaduras nas bordas e desvio longitudinal da espessura. Os sistemas de controle numérico da Siemens e da ABB oferecem tolerâncias de espessura de até ±0,03 mm, atendendo à Classe de Precisão Especial sob EN 10131. A espessura mínima de laminação atinge 0,15 mm. As superfícies dos rolos passam por inspeções programadas para detectar danos na superfície do rolo e substâncias estranhas antes da transferência da impressão para as folhas. Marcas de rolo são defeitos facilmente eliminados através de rotinas de inspeção de rolo.


Seção de recozimento: Recozimento de hidrogênio brilhante. As atmosferas protetoras ricas em hidrogênio evitam a oxidação da superfície e a descoloração amarela, eliminando a coloração de óxido na origem. As temperaturas de recozimento e as tensões de enrolamento são segmentadas de acordo com o peso da bobina e o formato da placa para evitar o bloqueio da bobina.


Seção Skin-Pass: Alongamento controlado variando de 0,5% a 1,5%. A laminação skin-pass dentro desta faixa elimina platôs de rendimento e melhora o formato da placa. O alongamento insuficiente da passagem da pele não consegue suprimir as linhas de Lüder; o alongamento excessivo degrada o formato da placa e reduz a rugosidade da superfície. O equilíbrio desses parâmetros constitui um requisito central do processo skin-pass.


Seção de Acabamento e Embalagem: Corte sem rebarbas e embalagens voltadas para frete marítimo. As operações de corte controlam a altura da rebarba para evitar arranhões nas arestas de corte. As bobinas acabadas são embaladas com filmes inibidores de corrosão voláteis VCI, equipadas com protetores de borda, fixadas com tiras de aço e tratadas à prova de umidade para trânsito marítimo com alta salinidade e umidade. A maioria das disputas na chegada ao porto sobre ferrugem causada por manchas de água pode ser evitada com embalagens robustas.


Seção de inspeção: Portões de inspeção de três níveis. Inspeção de entrada de bobinas laminadas a quente; inspeção em processo após decapagem, recozimento e laminação skin-pass; inspeção pré-embarque combinando amostragem de superfície e medição dimensional. Segmentos de amostra e registros de teste são retidos para cada lote, e Certificados de Teste de Moinho (MTC) acompanham as entregas. Qualquer incidente de qualidade pode ser rastreado até processos específicos e janelas de tempo de produção, fornecendo evidências robustas para avaliação de responsabilidades.


Resumindo: os defeitos superficiais não são “descobertos por inspeção”. Eles são “fabricados” ou “prevenidos”. A inspeção valida o desempenho do processo em vez de atuar como uma rede de segurança de último recurso.

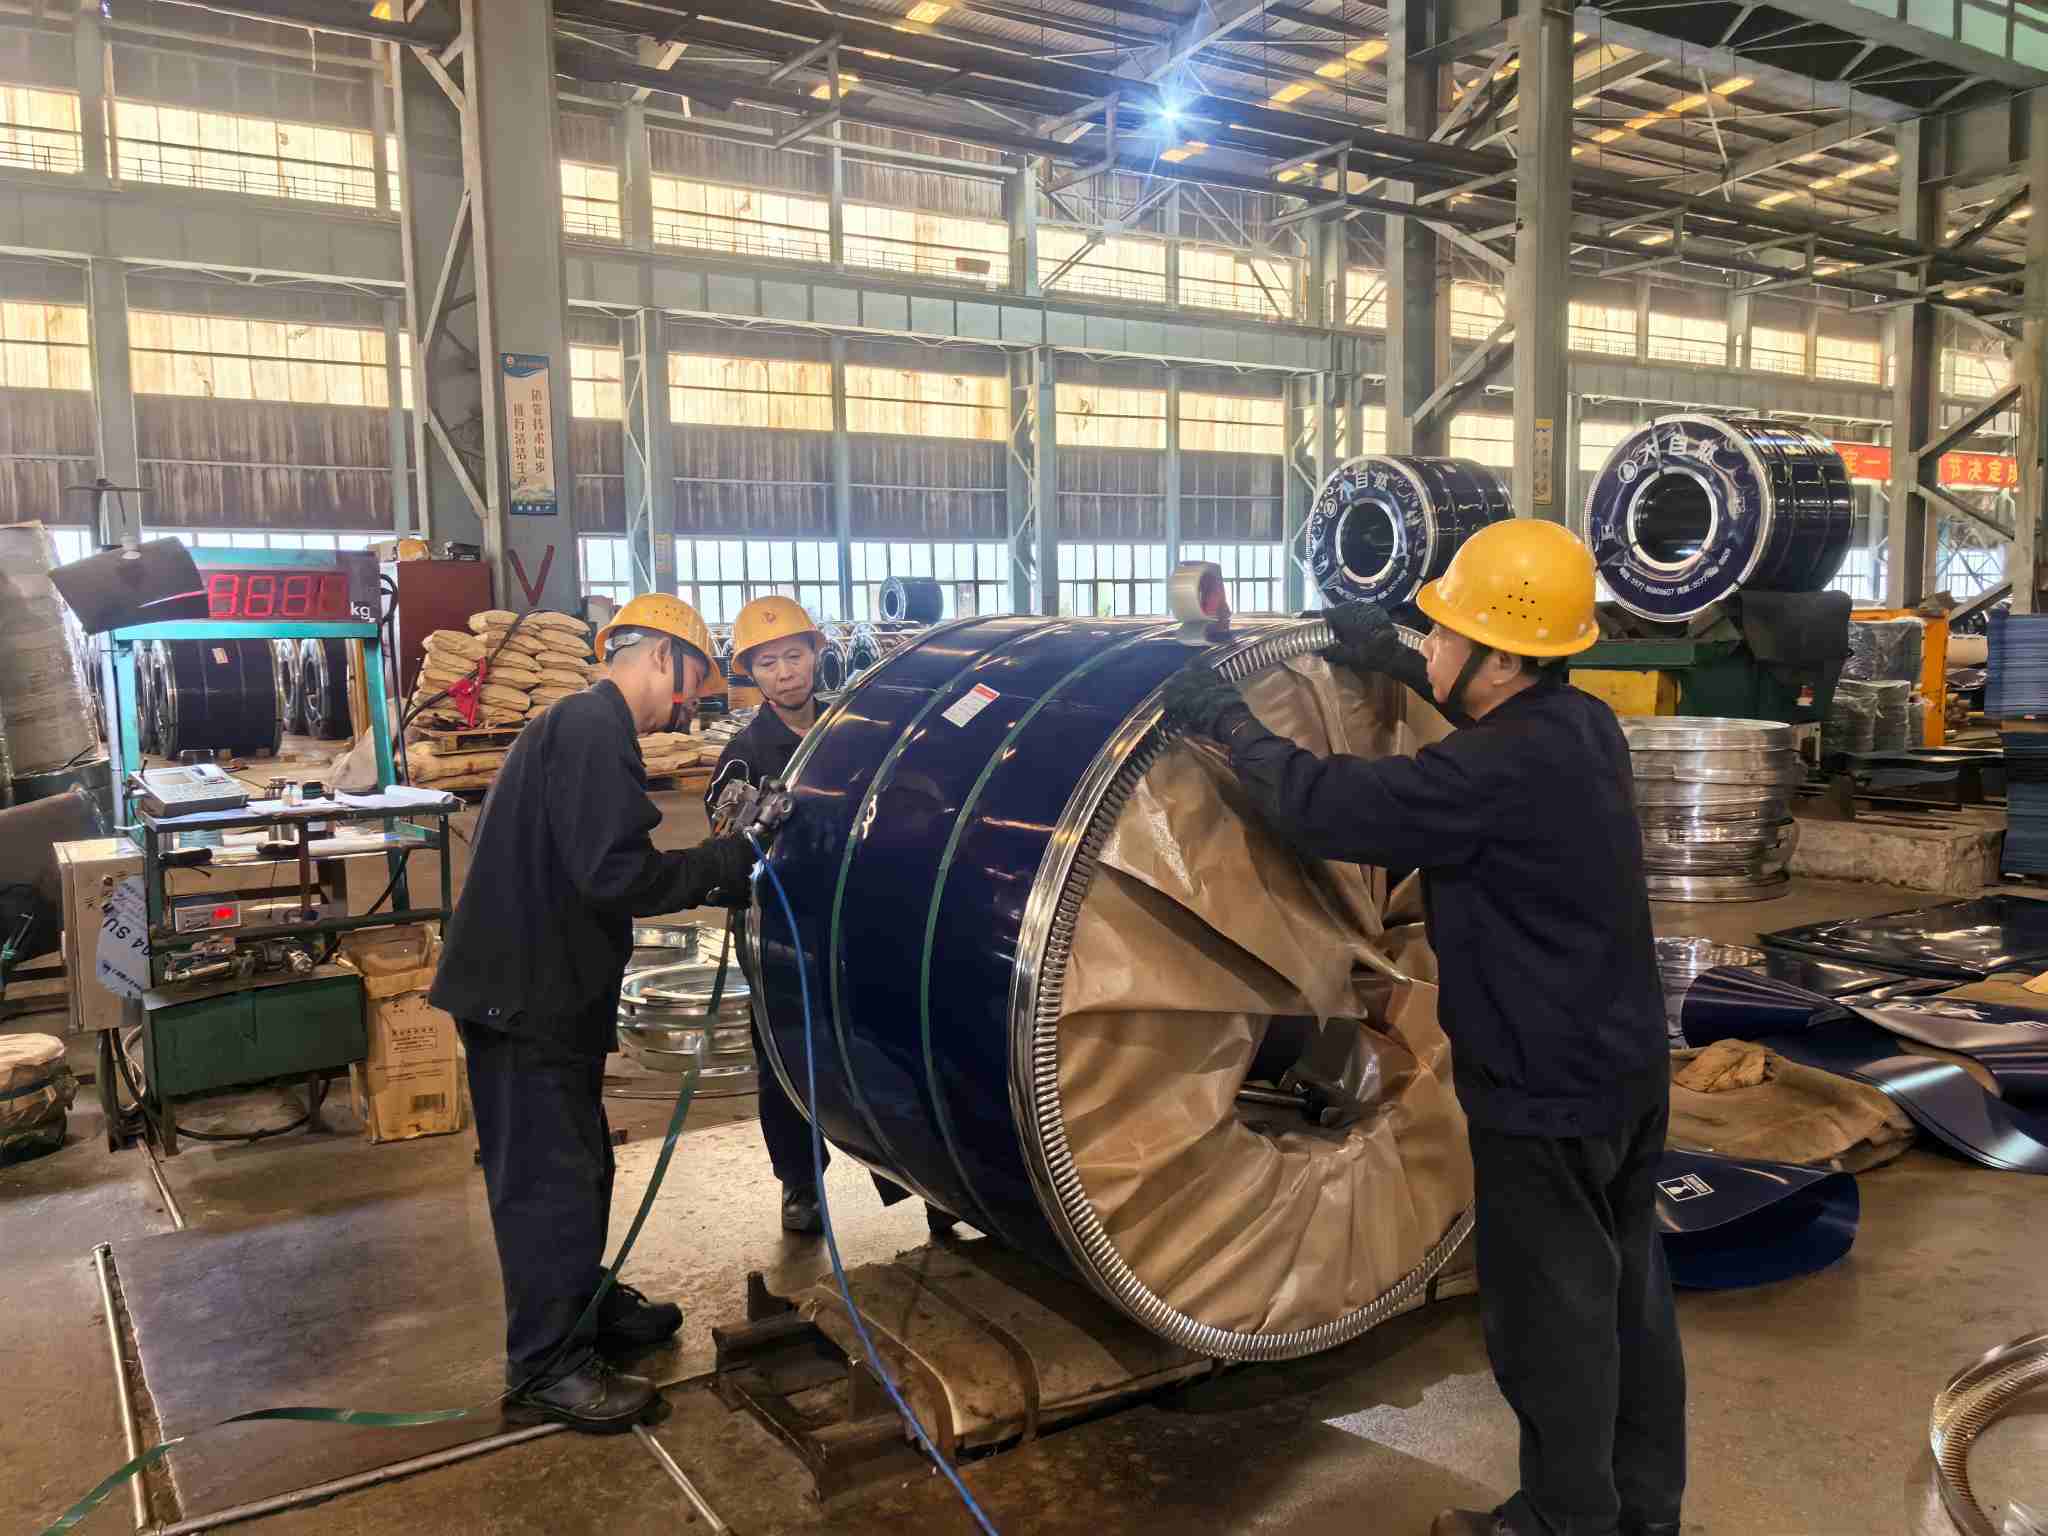
NatureSteel Coil Packing Process

Conclusão


A identificação de defeitos superficiais em bobinas laminadas a frio depende de uma combinação de conhecimento de processos, padrões e experiência de campo. Este documento compila vários tipos de defeitos, listas de verificação de aceitação e estruturas de avaliação de responsabilidade para referência durante as inspeções. A NatureSteel possui ampla experiência em laminação a frio e implementa controles de qualidade de superfície em todo o processo. A embalagem antiferrugem VCI estabiliza as condições da bobina durante todo o transporte marítimo. Para especificações de qualidade de aço (por exemplo, DC01, SPCC), consulta de qualidade de superfície ou solicitações de cotação, sinta-se à vontade paraContate-nos.


Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar